Artykuł sponsorowany
Powłoki ogniochronne na konstrukcjach stalowych: certyfikacja, odbiór i późniejsze kontrole
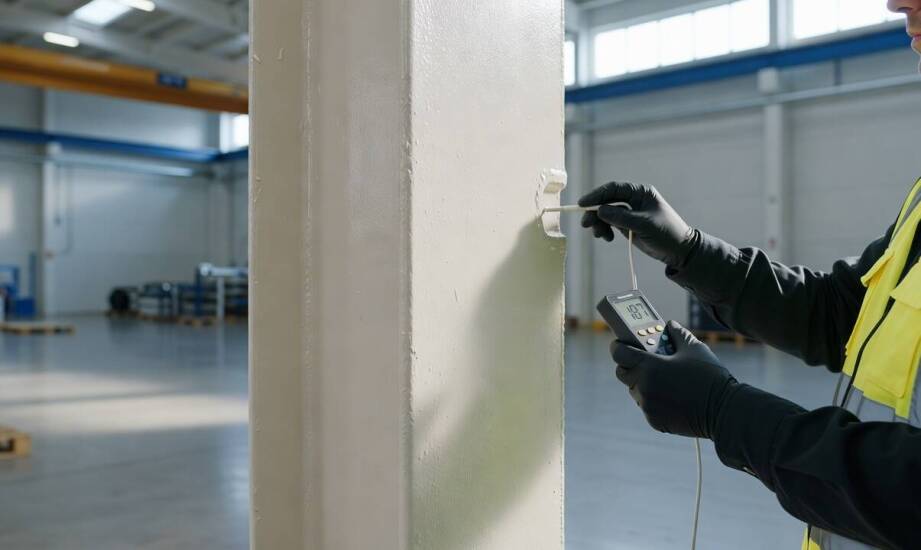
Inwestor przemysłowy po zakończeniu zabezpieczania konstrukcji stalowych staje przed bardzo ważnym zadaniem. Musi rzetelnie zweryfikować zgodność wykonanego systemu z wymaganą przez projekt klasą odporności ogniowej. Sama powierzchowna ocena wizualna nałożonej powłoki to zdecydowanie za mało, by dopuścić halę produkcyjną do bezpiecznego użytkowania. Kluczowe pozostaje bezsporne potwierdzenie, że zaaplikowana farba pęczniejąca faktycznie utrzyma nośność elementów przez określony czas w warunkach rzeczywistego pożaru. Błędy na etapie aplikacji lub brak właściwych certyfikatów najczęściej skutkują problemami przy formalnym odbiorze budynku przez straż pożarną.
Przeczytaj również: Czy felgi aluminiowe nadają się do jazdy w zimowych warunkach?
Dokumenty techniczne potwierdzające parametry powłoki
Dopuszczenie konkretnego wyrobu do powszechnego stosowania opiera się na rygorystycznych badaniach laboratoryjnych. Procedury te przeprowadza się zazwyczaj według normy EN 13381-8, która precyzuje metody oceny farb reaktywnych. Na podstawie pozytywnych wyników testów odpowiednia Jednostka ds. Oceny Technicznej (TAB) wydaje na wniosek producenta Europejską Ocenę Techniczną (ETA). Dysponując tym specjalistycznym dokumentem, wytwórca sporządza Deklarację Właściwości Użytkowych (DoP), co pozwala mu na legalne wprowadzenie materiału na rynek unijny.
Przeczytaj również: Jak sprawdzić stan techniczny używanej przyczepy samochodowej?
Krajowa ścieżka certyfikacji przebiega według nieco innych zasad. Dokumenty takie jak Krajowa Ocena Techniczna (KOT) oraz Krajowa Deklaracja Właściwości Użytkowych (KDWU) mają zastosowanie wyłącznie do wyrobów nieobjętych normą zharmonizowaną lub niemających wspomnianej oceny europejskiej. Znajomość tych różnic pozwala inwestorom uniknąć poważnych błędów formalnych w dokumentacji powykonawczej. Samą klasyfikację ognioodporności całego ułożonego układu wyznacza się natomiast ściśle zgodnie z normą PN-EN 13501-2. Dzięki niej poszczególne konstrukcje otrzymują konkretne oznaczenia, takie jak R30, R60 czy R120. Definiują one czas wyrażony w minutach, przez który nośna stal zachowa swoje krytyczne właściwości mechaniczne w wysokiej temperaturze.
Przeczytaj również: Złom grybów a ochrona środowiska – jakie są związki?
Protokół odbioru prac i weryfikacja warunków aplikacji
Prawidłowo przygotowany protokół odbioru stanowi bezwzględnie najważniejszy dowód poprawności wykonanych zabezpieczeń. Dokument ten uwzględnia bardzo precyzyjny zakres zrealizowanych robót oraz nazwy zastosowanych materiałów wraz z unikalnymi numerami ich poszczególnych partii. Niezbędna jest dokładna identyfikacja pomalowanych elementów konstrukcyjnych, która z kolei musi w pełni pokrywać się z zatwierdzonymi rysunkami warsztatowymi. Inspektor nadzoru sprawdza również zapisy dotyczące środowiska pracy. Wykonawca ma prawny obowiązek monitorować i notować temperaturę powietrza, temperaturę stali oraz wilgotność względną podczas nakładania każdej warstwy systemu.
Podstawą trwałości powłoki pęczniejącej pozostaje właściwe przygotowanie podłoża. Aktualne normy budowlane wymagają zazwyczaj dokładnego oczyszczenia stali do stopnia Sa 2,5 według PN-ISO 8501-1. Taki standard najskuteczniej osiąga się poprzez profesjonalną obróbkę strumieniowo-ścierną. Dopiero na tak chropowatą powierzchnię można nałożyć podkład, a następnie właściwe malowanie ognioochronne, które skutecznie odizoluje metal od płomieni. Cały odbiór techniczny zamyka się rygorystycznymi pomiarami grubości powłoki na sucho, wykonywanymi za pomocą uprzednio atestowanych mierników.
Prowadzenie zaawansowanych prac w wymaganym rygorze technologicznym wymaga dysponowania odpowiednim zapleczem. Przykładowo Zakład Robót Antykorozyjnych Frykar, funkcjonujący w tej branży z certyfikatem PN-EN ISO 9001:2015 i zespołem dwudziestu wykwalifikowanych pracowników, realizuje powierzone zlecenia we własnej malarni wielkogabarytowej o długości do 15,5 metra. Aplikacja farb w kontrolowanym środowisku zamkniętej hali niemal całkowicie eliminuje negatywny wpływ zmiennych warunków atmosferycznych na proces wiązania poszczególnych warstw.
Przekazanie gotowego obiektu do użytkowania zawsze rozpoczyna etap jego wieloletniej eksploatacji, podczas którego systemy bezpieczeństwa ulegają naturalnej degradacji. Zewnętrzna warstwa ochronna traci swoje parametry głównie na skutek uszkodzeń mechanicznych, takich jak głębokie zarysowania czy otarcia powstające jeszcze podczas transportu i docelowego montażu. Zalegająca wilgoć, bezpośrednie promieniowanie ultrafioletowe oraz agresywne opary chemiczne obecne w nowoczesnych zakładach przemysłowych z czasem dodatkowo osłabiają twardą strukturę farby.
Szybkie wykrycie usterek wymaga prowadzenia regularnych przeglądów wizualnych całej zabezpieczonej powierzchni. Odpowiedzialni inspektorzy szukają najmniejszych odspojeń, pęcherzy lub nienaturalnych przebarwień, które ewidentnie sygnalizują przerwanie powłoki. Każde takie fizyczne naruszenie stwarza ogromne ryzyko punktowego, gwałtownego nagrzania stali podczas ewentualnego pożaru. Powstałe miejscowe ubytki naprawia się natychmiast przy użyciu całkowicie kompatybilnych materiałów, restrykcyjnie zachowując pierwotną grubość zaprojektowanego układu. Rzetelne kontrole okresowe, wykonywane zgodnie z wytycznymi Prawa budowlanego, pozwalają skutecznie utrzymać niezawodność zabezpieczeń przez kolejne dziesięciolecia pracy zakładu.
Kategorie artykułów
Polecane artykuły

Jak dbać o domową saunę?

Montaż ogrodzeń panelowych: kluczowe aspekty do uwzględnienia

Projektowanie i budowa malarni proszkowych: kluczowe aspekty do rozważenia
